健康食品生产线 现代食品工业的品质基石
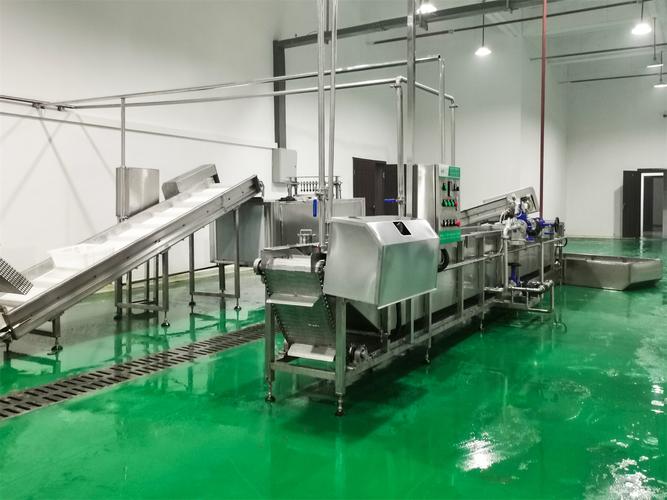
随着消费者健康意识的提升,健康食品市场需求持续增长,对食品生产企业的生产线提出了更高要求。健康食品生产线不仅需要满足传统食品生产的安全与效率标准,还需兼顾营养保留、清洁标签及可持续性等多重目标。本文将围绕健康食品生产线的核心要素展开分析,探讨其设计原则、关键技术与质量控制体系。
一、健康食品生产线的设计原则
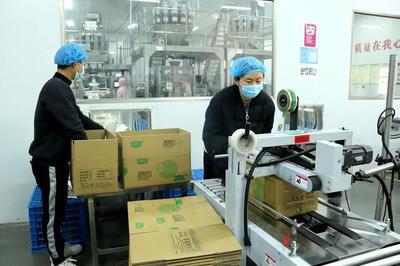
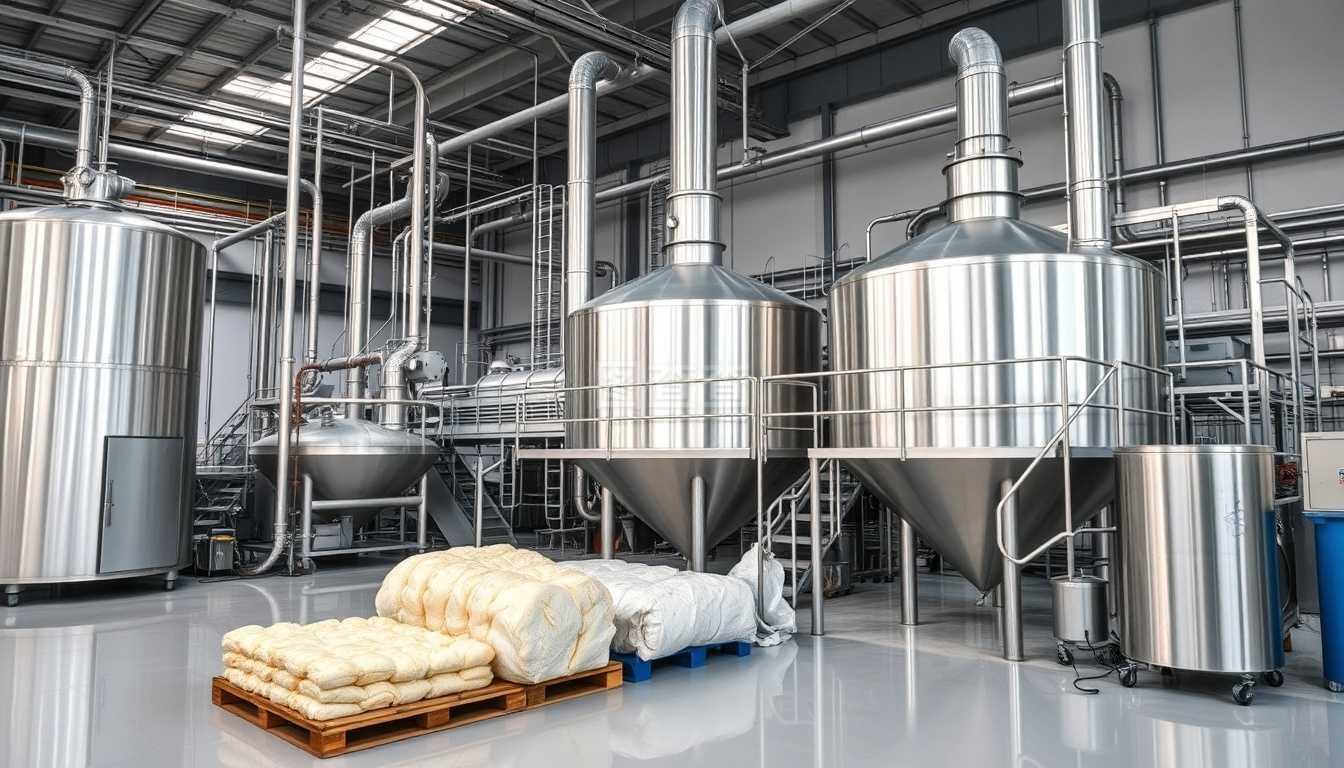
健康食品生产线的设计应以“安全优先、营养为本、效率兼顾”为核心理念。生产线布局需符合食品良好生产规范(GMP)和危害分析与关键控制点(HACCP)体系要求,实现人流、物流、气流的分区管理,避免交叉污染。针对健康食品的特性,设备选型应优先考虑低温加工、非热杀菌等工艺,以最大限度保留原料中的维生素、多酚、膳食纤维等活性成分。例如,在果蔬脆片生产中,采用真空低温油炸或冻干技术替代传统高温油炸,可显著降低油脂氧化产物和丙烯酰胺的生成。生产线设计需具备柔性化能力,适应多品种、小批量的市场趋势,便于快速切换产品规格和配方。
二、关键技术与设备配置
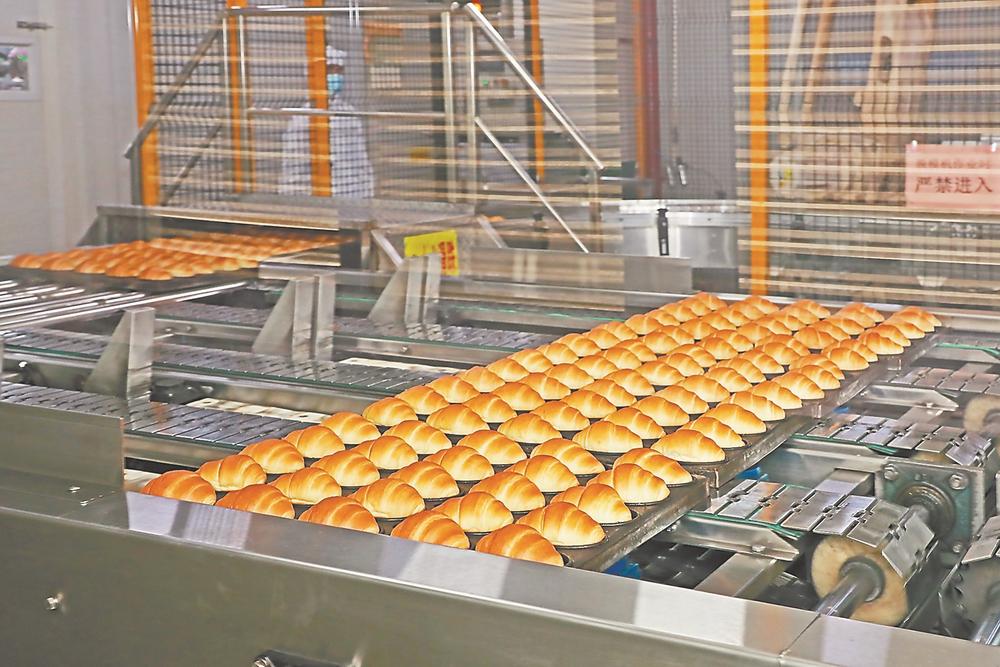
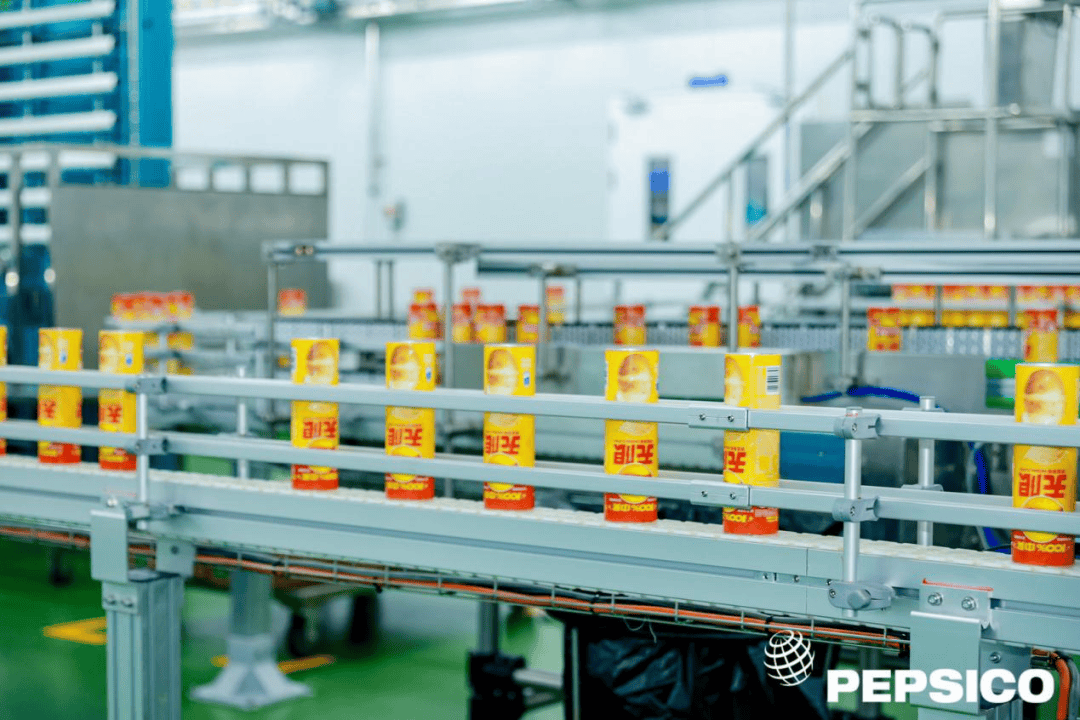
健康食品生产线的技术核心在于“精准控制”与“温和加工”。在原料预处理环节,色选机、金属探测仪和X射线异物检测设备构成第一道安全屏障,确保剔除霉变粒、石块及金属杂质。在热加工环节,超高压杀菌(HPP)、脉冲电场杀菌等非热技术可在常温下杀灭致病菌,同时保持食品的感官品质和热敏性营养素。例如,HPP技术在冷压果汁和即食肉制品中的应用,可将货架期延长至30天以上,且维生素C保留率较热灌装提高40%以上。在成型与包装环节,伺服驱动定量灌装系统和在线称重反馈装置可确保每份产品的营养成分标注准确,而气调包装(MAP)与活性包装技术则通过调节包装内气体组成或添加吸氧剂,延缓油脂氧化和微生物生长。值得关注的是,生产线还应集成近红外光谱(NIR)在线成分分析仪,实时监测水分、蛋白质和脂肪含量,为工艺参数调整提供数据支撑。
三、质量控制与追溯体系
健康食品的质量控制应覆盖“从农田到餐桌”的全链条。在生产线上,关键控制点包括原料验收、杀菌参数(温度-时间曲线)、金属探测灵敏度以及包装密封性测试。根据危害分析结果,设定物理、化学和生物危害的预防措施。例如,针对过敏原管理,生产线需建立专用的清洁验证程序,采用ATP生物荧光检测法确认设备表面过敏原蛋白残留低于阈值。在追溯体系方面,通过MES(制造执行系统)与ERP(企业资源计划)系统对接,实现批次号与原料产地、生产时间、操作人员及检验报告的关联。条码或RFID标签可记录产品从原料入库到成品出库的全过程信息,确保在发生质量投诉或召回时,能在2小时内定位问题批次和流向。企业应定期开展模拟召回演练,验证追溯系统的有效性。
四、常见挑战与应对策略
健康食品生产线在实际运行中面临多重挑战。第一,清洁标签趋势要求减少人工添加剂,但天然防腐剂(如迷迭香提取物、纳他霉素)的稳定性差异可能影响产品货架期。应对策略包括优化配方pH值和水分活度,并辅以栅栏技术协同抑菌。第二,设备清洗验证耗时较长,尤其在生产含坚果、乳制品等过敏原的产品后。建议采用CIP(就地清洗)系统配合自动化程序,将清洗时间从传统的4小时压缩至1.5小时。第三,能源消耗较高,健康食品生产线中冻干、低温浓缩等工序能耗显著。可通过热泵技术回收余热,并为车间配置智能电表实现分项计量,以识别节能空间。
五、发展趋势展望
健康食品生产线将向数字化与低碳化方向演进。数字孪生技术可建立生产线的虚拟模型,用于模拟不同配方和工艺参数下的产品质量,缩短新品研发周期。人工智能视觉检测系统误判率可低于0.1%,并能识别传统检测难以发现的细微缺陷(如包装封口褶皱)。在低碳化方面,部分领先企业已探索将生产废水中的有机物转化为沼气,为车间提供部分热能;产线设计采用可回收包装材料和可降解模塑纤维餐盒。总体上,健康食品生产线需在安全合规与创新发展之间找到平衡点,持续满足消费者对营养、健康和环保的期望。
如若转载,请注明出处:http://www.mzwfood.com/product/49.html
更新时间:2026-11-01 05:41:04